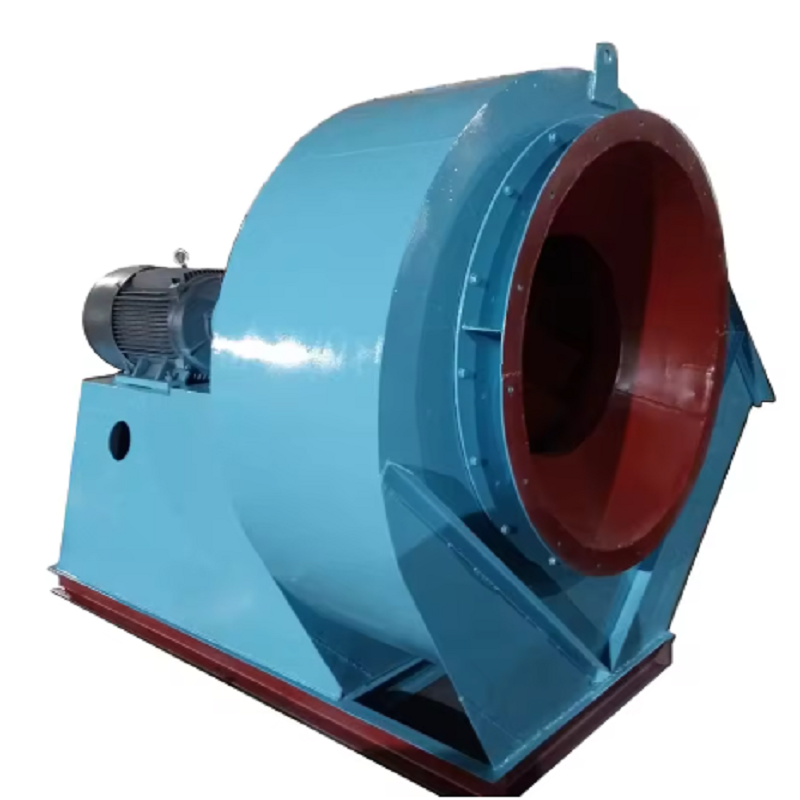
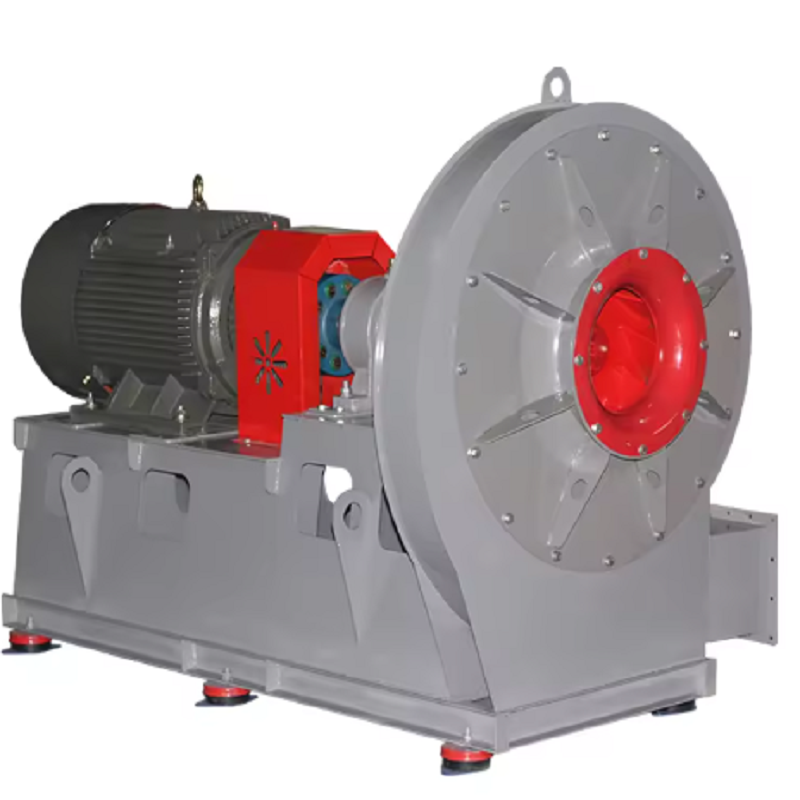
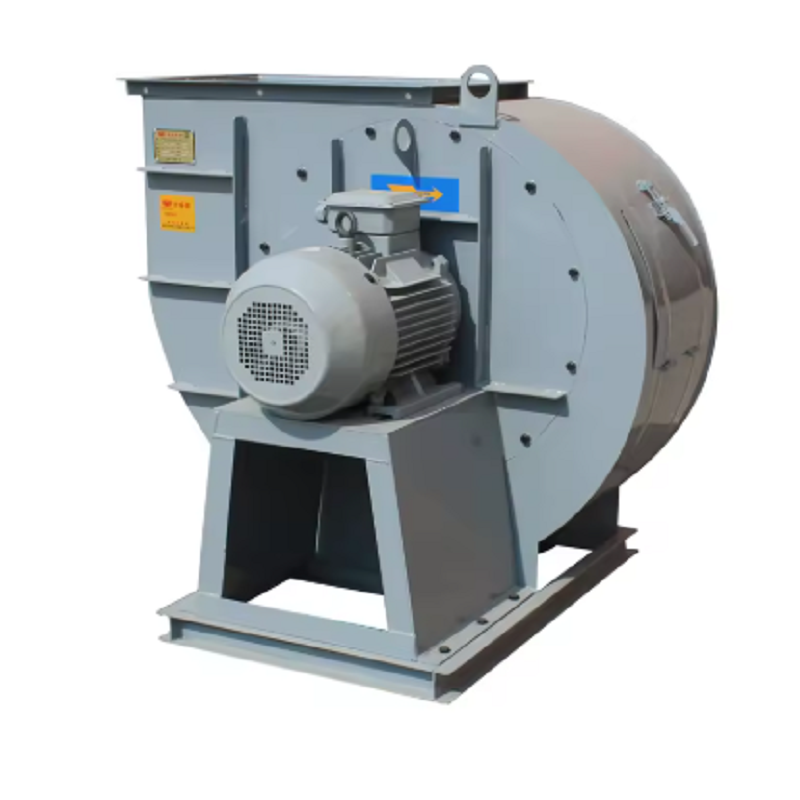
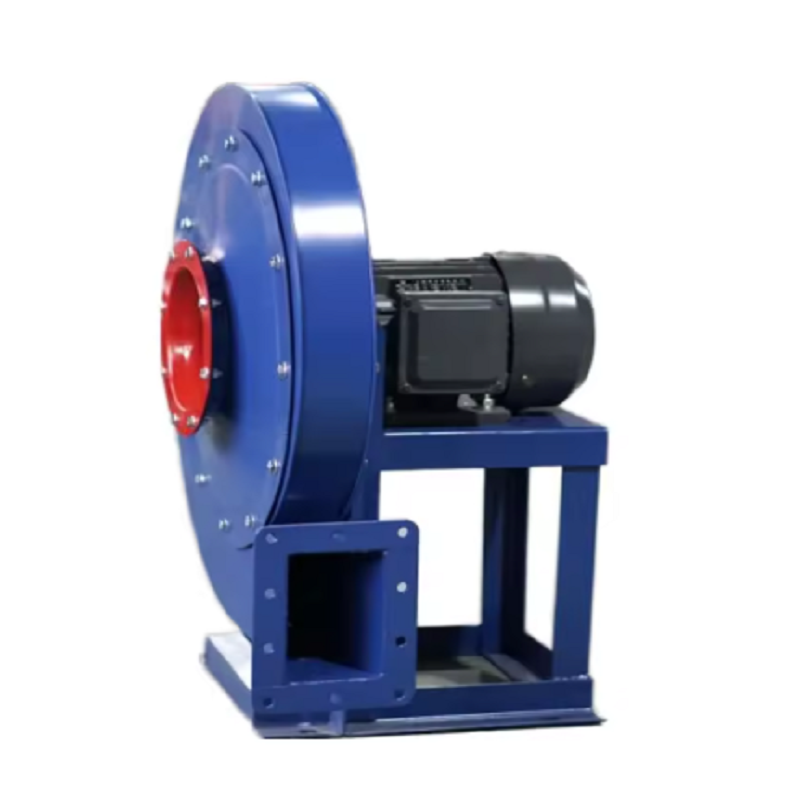
Moderne industrikjeler er under økende press for å redusere drivstofforbruket og samtidig opprettholde stabil forbrenning og pålitelig produksjon. Den tvungne trekkviften spiller en viktig rolle fordi den tilfører forbrenningsluft til ovnen og må overvinne motstand fra kanaler, spjeld, luftforvarmere, brennere og annet utstyr. En høyeffektiv kjele med tvungen trekkvifte bør derfor velges i henhold til det faktiske driftspunktet i stedet for bare å velge en større motor eller en vifte med høyere kapasitet.
Det første trinnet er å finne ut hvor mye forbrenningsluft kjelen faktisk trenger. Dette avhenger av kjelekapasitet, brennstofftype, brenner- eller ristdesign, behov for overskuddsluft og forventet driftsbelastning. En gassfyrt kjele, biomassekjele og kullfyrt kjel vil ikke nødvendigvis kreve samme luftstrømstrategi selv ved tilsvarende termisk kapasitet. Når du velger en høyeffektiv kjele med tvungen trekkvifte, bør ingeniører oppnå den nødvendige luftstrømmen og trykket ved normal og maksimal kjelebelastning før de sammenligner viftemodeller.
Anta for eksempel at en industrikjele krever 28 000 m³/t forbrenningsluft ved full belastning. Hvis den normale driftsbelastningen bare er 70–80 % av full kapasitet, kan det å velge en vifte utelukkende for maksimal luftstrøm skape en overdimensjonert driftstilstand i det meste av året. Den bedre tilnærmingen er å sjekke hele lastområdet og finne ut om hastighetskontroll, innløpsstyreskovler eller en annen kontrollmetode kan holde viften nær sin effektive driftsregion.
Viftetrykk er en annen parameter som ofte undervurderes under innkjøpsfasen. Viften overvinner ikke bare brennermotstanden. Luft kan passere gjennom en innløpsskjerm, filter, lyddemper, kanalsystem, spjeld, luftforvarmer, ekspansjonsseksjoner, vindboks og brennerregister. Trykktapet fra alle disse komponentene bør inkluderes i vifteavgiften. Dette er spesielt viktig når du spesifiserer en høyeffektiv kjele med tvungen trekkvifte for en ny kjele eller et ettermonteringsprosjekt.
Tenk på et praktisk eksempel hvor brenneren krever 1.100 Pa, luftforvarmeren forårsaker tap på 650 Pa, kanal og armaturer står for 850 Pa, og andre komponenter bidrar med ytterligere 350 Pa. Den grunnleggende systemmotstanden er allerede 2.950 Pa. Hvis viften velges for kun 2.500 Pa fordi kjøperen alene kan regnes som den faktiske lufttrykkverdien under brennerinstallasjonen. En skikkelig trykktapsberegning bør derfor gjennomføres før den endelige viftemodellen velges.
Tvangsvifter håndterer generelt relativt ren forbrenningsluft, men temperaturen på den luften kan variere betydelig når en luftforvarmer er installert. Høyere innløpstemperatur endrer lufttettheten og kan påvirke forholdet mellom volumetrisk luftstrøm, massestrøm, trykk og effekt. En høyeffektiv kjele med tvungen trekkvifte bør evalueres ved den faktiske innløpstemperaturen i stedet for en antatt standard atmosfærisk tilstand.
For eksempel er et krav på 30 000 m³/t ved 20°C ikke mekanisk identisk med 30 000 m³/t ved 120°C. Ingeniøren bør bekrefte den faktiske driftstettheten og temperaturen ved kontroll av vifteytelse og motorbelastning. Hvis temperaturen er høyere enn forventet, kan lagerarrangement, akseldesign, tetning, smøring og kjøling også kreve gjennomgang. Å gi normal og maksimal lufttemperatur i RFQ kan forhindre at en ellers egnet vifte blir feil spesifisert.
Motoreffekt skal normalt beregnes etter at luftstrøm, trykk, gasstetthet og vifteeffektivitet er etablert. Et forenklet forhold er:
P = Q × ΔP / η
hvor P er vifteakseleffekt, Q er luftstrøm i m³/s, ΔP er trykk i Pa, og η er den totale vifteeffektiviteten.
Anta at den nødvendige luftstrømmen er 30 000 m³/t, som tilsvarer omtrent 8,33 m³/s. Hvis det nødvendige trykket er 3000 Pa og den estimerte totale virkningsgraden er 75 %, er den beregnede effekten ca. 33,3 kW. Den endelige motoren bør deretter velges med en passende ingeniørmargin basert på den faktiske drifts- og startforholdene. Dette er en mer pålitelig metode enn å motta en forespørsel som "30 kW kjelevifte" og prøve å bestemme viften fra motorkraft alene. En riktig valgt høyeffektiv kjele med tvungen trekkvifte bør ha motoren tilpasset sitt virkelige driftspunkt.
Overdimensjonering er en av de enkleste måtene å skape unødvendig energiforbruk i et kjeleviftesystem. En vifte som er betydelig større enn det faktiske kravet kan trenge å operere med et spjeld delvis lukket. Kjelen kan fortsatt motta den nødvendige mengden luft, men en del av viftens trykkkapasitet blir bortkastet over kontrollenheten.
En praktisk løsning er å sammenligne designpunktet med forventet driftspunkt. For eksempel, hvis kjelen normalt trenger 24 000 m³/t ved 2 800 Pa, men den valgte viften naturlig leverer 32 000 m³/t med samme hastighet, kan teknikere måtte strupe luftstrømmen kontinuerlig. I stedet vil et bedre valg av høyeffektiv kjele med tvungen trekkvifte plassere det normale driftspunktet nærmere viftens effektive område, samtidig som det opprettholdes tilstrekkelig reserve for maksimal kjelebelastning.
Kjelbelastningen endres i løpet av dagen, så viften trenger ikke nødvendigvis å gå på full hastighet kontinuerlig. Med en passende frekvensomformer kan viftehastigheten justeres i henhold til behovet for forbrenningsluft. For sentrifugalvifter er luftstrømmen omtrent proporsjonal med hastigheten, trykket endres omtrent med kvadratet på hastigheten, og effekten endres omtrent med hastigheten.
For eksempel reduserer viftehastigheten til 80 % teoretisk viftens effektbehov til ca. 51 % under sammenlignbare forhold. Den faktiske besparelsen avhenger av systemets motstand og kontrollstrategi, men kubikkforholdet viser hvorfor hastighetsregulering kan være verdifullt. Når en høyeffektiv kjele tvungen trekkvifte er sammenkoblet med et passende kontrollsystem, kan viften reagere tettere på kjelebelastningen i stedet for konstant å generere overtrykk og sløse det gjennom et spjeld.
Tenk på en kjele som opererer med omtrent 70 % belastning i det meste av produksjonstiden. Den originale FD-viften ble valgt for 40.000 m³/t ved 4.000 Pa, mens den faktiske driften krevde ca. 27.000 m³/t ved 3.000 Pa. Operatøren kontrollerte luftstrømmen hovedsakelig gjennom spjeldet, og motoren fortsatte å operere nær nominell hastighet.
Det første trinnet bør ikke være å bytte ut motoren. Teknikere bør registrere luftstrøm, viftetrykk, motorstrøm, viftehastighet, spjeldposisjon og kjelebelastning ved flere driftspunkter. Hvis dataene bekrefter at viften konsekvent fungerer langt fra det nødvendige driftspunktet, kan en riktig tilpasset høyeffektiv kjele tvungen trekkvifte med variabel hastighetskontroll gi en bedre løsning. Den potensielle forbedringen bør da verifiseres ved å sammenligne kWh-forbruk per driftstime før og etter modifikasjonen i stedet for å stole på estimerte besparelser.
En vifte med høy katalogeffektivitet er ikke automatisk den mest effektive løsningen for hver kjele. Systemdriftspunktet betyr like mye. En vifte kan ha utmerket toppeffektivitet ved én luftstrøm og trykk, men fungerer dårlig hvis selve kjelen fungerer langt unna det punktet.
Av denne grunn bør ingeniører undersøke vifteytelseskurven sammen med systemmotstandskurven. Skjæringspunktet mellom disse kurvene representerer det omtrentlige driftspunktet. Den valgte høyeffektive kjele-tvangsviften bør ideelt sett operere innenfor en stabil og effektiv del av ytelseskurven under normale forhold, samtidig som den opprettholder nok kapasitet for maksimalt kjelebehov.
Selv en riktig valgt vifte kan yte dårlig dersom installasjonen ikke håndteres riktig. Innløpsturbulens, skarpe albuer nær vifteinntaket, utilstrekkelig rett kanallengde, luftlekkasje, feil rotasjon, dårlig justering, løse fundamentbolter og overdreven vibrasjon kan alle påvirke ytelsen.
Under igangkjøring bør teknikere verifisere rotasjonsretningen først og deretter registrere luftstrøm, trykk, motorstrøm, lagertemperatur, vibrasjon og viftehastighet. Disse målingene gir en nyttig grunnlinje. Hvis motorstrømmen er uventet høy, kan årsaken være overdreven luftstrøm, overdreven systembelastning, feil rotasjon, mekaniske problemer eller et annet driftspunkt enn det opprinnelige designet. Installasjonskvalitet er derfor en viktig del av å oppnå forventet ytelse fra en høyeffektiv kjele med tvungen trekkvifte.
Vifter med tvungen trekk håndterer vanligvis renere luft enn vifter med indusert trekk, men de krever fortsatt regelmessig inspeksjon. Lagertemperatur, vibrasjon, smøring, koblingstilstand, akselinnretting, impellertilstand og fundamentbolter bør overvåkes i henhold til driftsmiljøet og vedlikeholdsplanen.
Trendovervåking er mer nyttig enn å vente på en feil. For eksempel, hvis vibrasjonen øker fra 2,5 mm/s til 4,0 mm/s over flere måneder, bør teknikere undersøke årsaken før tilstanden blir kritisk. Mulige årsaker inkluderer impellerubalanse, lagerforringelse, feiljustering av koblingen, løsnede bolter eller avleiringer på den roterende enheten. Regelmessig overvåking kan betydelig forbedre påliteligheten til en høyeffektiv kjele med tvungen trekkvifte i kontinuerlig industriell tjeneste.
For et nytt prosjekt bør en nyttig tilbudsforespørsel inneholde minst nødvendig luftstrøm, statisk eller totalt trykk, innløpstemperatur, drivstofftype, kjelekapasitet, driftslastområde, høyde, motorspenning og frekvens, kontrollmetode, installasjonsarrangement og rotasjonsretning. Hvis viften erstatter en eksisterende enhet, er det eksisterende viftenavneskiltet, ytelsesdata, motorinformasjon, kanaldimensjoner og faktiske driftsmålinger også verdifulle.
Hvis den eneste tilgjengelige informasjonen er motoreffekt - for eksempel "en 160 kW vifte kreves" - er valget fortsatt ufullstendig. Flere forskjellige vifter kan potensielt bruke en 160 kW motor samtidig som de har helt forskjellige luftstrøm- og trykkegenskaper. Produsenten bør derfor be om det faktiske driftspunktet før du bekrefter en høyeffektiv kjele med tvungen trekkvifte.
Å forbedre kjelevifteeffektiviteten er ikke bare et spørsmål om å kjøpe en vifte med høyere effektivitet. Den virkelige forbedringen kommer fra å matche luftstrøm, trykk, temperatur, viftehastighet, motoreffekt og kontrollmetode til kjelens faktiske driftsforhold. En riktig dimensjonert vifte reduserer også behovet for unødvendig spjeldgass og gir bedre kontroll under lastendringer.
For moderne industrikjeler bør en høyeffektiv kjele med tvungen trekkvifte behandles som en del av det komplette forbrenningsluftsystemet i stedet for som et isolert roterende utstyr. Ved å beregne systemmotstanden riktig, kontrollere det faktiske driftspunktet, bruke passende hastighetskontroll og overvåke ytelsen etter igangkjøring, kan anlegg oppnå mer stabil forbrenning, lavere elektrisk forbruk og mer pålitelig langtidsdrift.