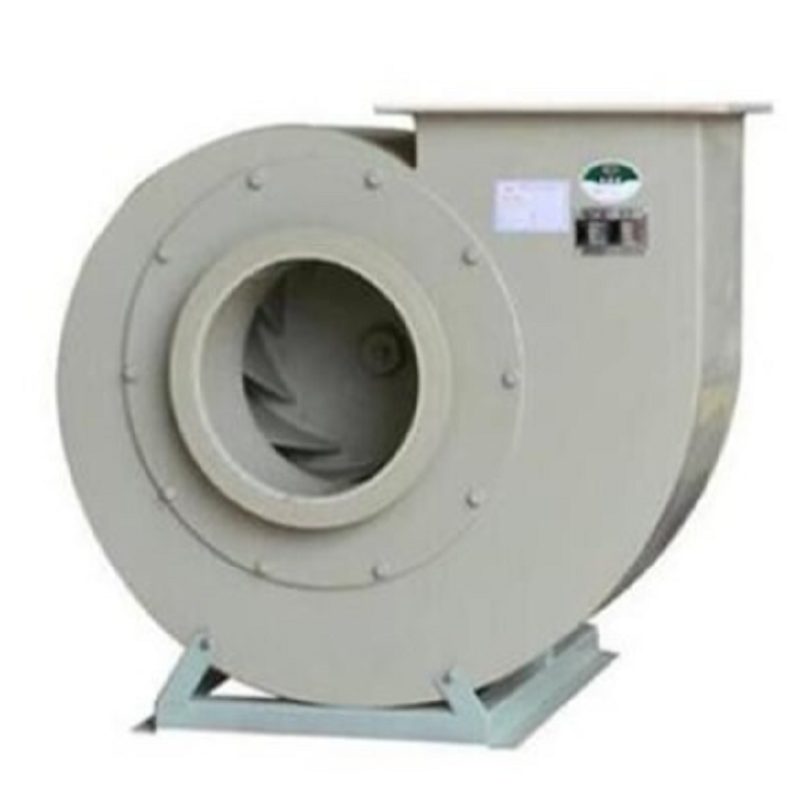
Industrielle ventilasjonssystemer er avhengige av stabilt utstyr for å opprettholde produktivitet og sikkerhet. En type A sentrifugalvifte er mye brukt i fabrikker, støvoppsamlingssystemer, HVAC-utstyr og produksjonslinjer fordi pumpehjulet er montert direkte på motorakselen, og gir en kompakt struktur og høy overføringseffektivitet. Feil installasjon, dårlig vedlikehold eller uegnede driftsforhold kan imidlertid gradvis redusere ytelsen. Å forstå vanlige problemer og iverksette forebyggende tiltak kan forlenge levetiden til en type A sentrifugalvifte betraktelig og samtidig redusere uventet nedetid.
Et av de vanligste problemene med en type A sentrifugalvifte er overdreven vibrasjon. Dette problemet utvikler seg ofte gradvis i stedet for å dukke opp plutselig.
Typiske årsaker inkluderer:
Støvansamling på pumpehjulet
Dynamisk ubalanse forårsaket av slitte kniver
Løse ankerbolter
Feiljustering av motorakselen
Lagerslitasje
Under rutinemessig vedlikehold, slå av utstyret og inspiser pumpehjulet for støvoppbygging. Selv et tynt lag med støv kan forstyrre balansen ved høye rotasjonshastigheter.
For eksempel opplevde en trebearbeidingsfabrikk kraftige vibrasjoner etter seks måneders kontinuerlig drift. Inspeksjon avdekket et tykt lag med trestøv festet til løpehjulbladene. Etter å ha rengjort impelleren, utført dynamisk balansering og strammet monteringsboltene, gikk type A sentrifugalviften tilbake til normal drift. Vibrasjonsverdiene gikk ned fra 7,8 mm/s til 2,1 mm/s, noe som eliminerte unormal støy og forbedret systemstabiliteten.
Når luftstrømmen synker merkbart, mistenker mange operatører umiddelbart motorfeil. I virkeligheten er luftstrømreduksjon ofte forårsaket av systemmotstand i stedet for skade på utstyr.
Vanlige årsaker inkluderer:
Blokkerte luftfiltre
Skittent kanalsystem
Feil spjeldjustering
Slitte impellerblader
Luftlekkasje i kanaler
Mål luftstrømmen før du bytter komponenter. Sammenlign faktiske driftsdata med vifteytelseskurven levert av produsenten.
Et matforedlingsanlegg fant ut at type A sentrifugalviften bare leverte 70 % av den utformede luftstrømmen. I stedet for å skifte viften, renset teknikere kanalnettet, skiftet tilstoppede filtre og justerte innløpsspjeldet. Luftstrømmen gjenopprettet til omtrent 97 % av den opprinnelige designverdien i løpet av ett vedlikeholdsskift, og sparte både erstatningskostnader og produksjonsstans.
Lagertemperatur påvirker utstyrets pålitelighet direkte. Hvis en type A sentrifugalvifte fungerer med overopphetede lagre i lengre perioder, kan det oppstå for tidlig feil.
Mulige årsaker inkluderer:
Utilstrekkelig smøring
Overflødig fett forårsaker overdreven friksjon
Lagerforurensning
Aksel feiljustering
Kontinuerlig overbelastning
Etabler en smøreplan basert på driftstimer i stedet for å vente på lagerstøy.
Et kjemisk produksjonsselskap implementerte kvartalsvise lagerinspeksjoner og brukte infrarød temperaturovervåking under drift. Når en lagertemperatur økte fra 62°C til 81°C, byttet teknikere ut forurenset fett før lagerfeil oppstod. Dette forebyggende vedlikeholdet unngikk en uventet driftsstans og forlenget levetiden til type A sentrifugalviften.
Unormal støy indikerer vanligvis utvikling av mekaniske problemer i stedet for normale driftsforhold.
Mulige kilder inkluderer:
Løse fester
Lagerslitasje
Fremmedlegemer kommer inn i huset
Impeller gnider mot huset
Strukturell resonans
Inspiser viften umiddelbart etter uvanlige lyder.
I en sementfabrikk rapporterte operatører om periodiske metalliske skrapelyder fra en type A sentrifugalvifte. Inspeksjon fant at en løs monteringsbrakett hadde forårsaket liten deformasjon av foringsrøret, slik at pumpehjulet kom i kontakt med huset. Etter å ha byttet ut braketten og justert klaringen, forsvant støyen fullstendig, og forhindret mer alvorlig mekanisk skade.
Motoroverbelastning er et annet problem som påvirker den langsiktige påliteligheten til en type A sentrifugalvifte.
Typiske årsaker inkluderer:
Overdreven luftstrømbehov
Feil motorvalg
Økt systemmotstand
Feil ved justering av spjeld
Impellerforurensning
Overvåk motorstrømmen regelmessig med en klemmemåler.
På en tekstilfabrikk la ingeniører merke til at motorstrømmen konsekvent oversteg merkeverdien med nesten 15 %. Undersøkelser viste at produksjonsmodifikasjoner hadde økt luftstrømkrav utover det opprinnelige designet. Etter å ha byttet ut løpehjulet med en modell med høyere effektivitet og optimalisert kanaloppsettet, drev type A sentrifugalviften innenfor merkestrømområdet mens den reduserte energiforbruket med omtrent 12 %.
Regelmessig forebyggende vedlikehold er fortsatt den mest effektive måten å sikre pålitelig drift på.
Anbefalte vedlikeholdsoppgaver inkluderer:
Inspiser impellerens renslighet hver måned.
Overvåk lagertemperaturen under rutinemessige inspeksjoner.
Smør lagrene i henhold til produsentens anbefalinger.
Kontroller vibrasjonsnivåene regelmessig.
Stram til monteringsbolter og fundamentutstyr.
Inspiser kanaler for lekkasje eller blokkering.
Registrer motorstrøm og driftsparametere.
Planlegg årlig dynamisk balansering hvis viften går kontinuerlig.
Disse fremgangsmåtene kan redusere vedlikeholdskostnadene, forbedre systemets effektivitet og forlenge utstyrets levetid.
De fleste feil knyttet til en type A sentrifugalvifte kan forhindres gjennom regelmessig inspeksjon, riktig vedlikehold og tidlig identifisering av unormale driftsforhold. Overvåking av vibrasjoner, luftstrøm, lagertemperatur og motorstrøm gjør at vedlikeholdsteam kan løse mindre problemer før de blir store feil. Ved å følge praktiske vedlikeholdsprosedyrer og lære av reelle driftstilfeller, kan anlegg forbedre påliteligheten, redusere nedetid og maksimere ytelsen til hver type A sentrifugalvifte i daglige industrielle applikasjoner.