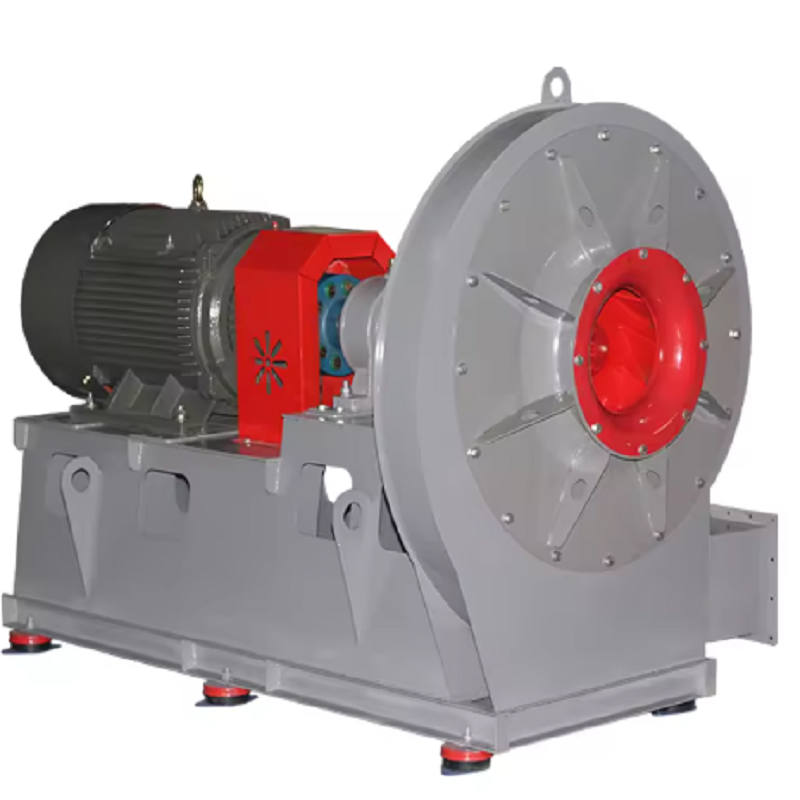
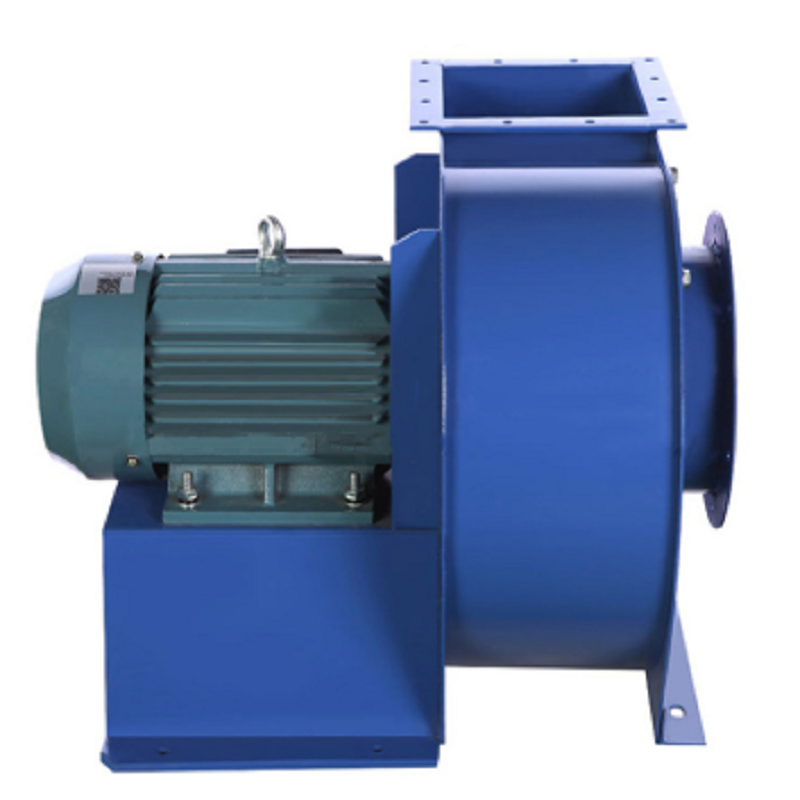
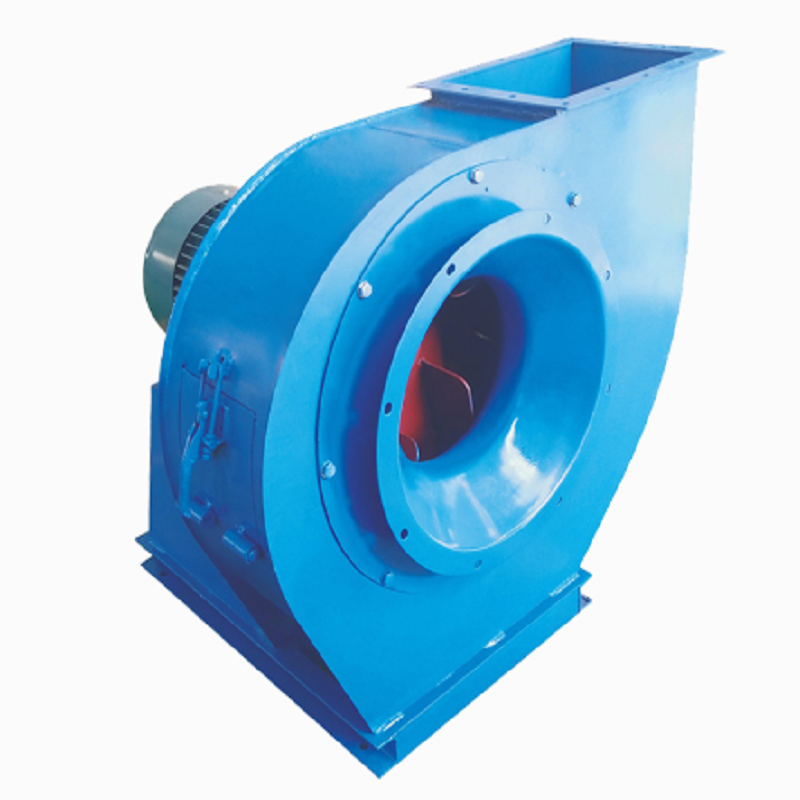
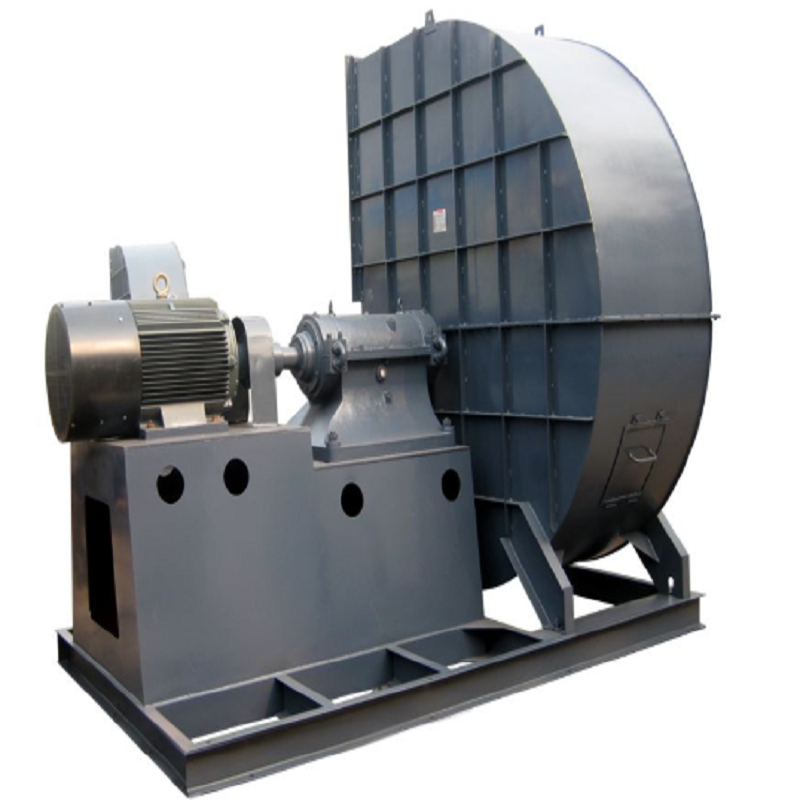
Sement- og gruveanlegg driver noen av de tøffeste industrielle ventilasjonssystemene når det gjelder støvbelastning, partikkelhardhet, temperatur og kontinuerlige driftstimer. Vanlige sentrifugalvifter kan flytte det nødvendige luftvolumet, men deres impellere, innløpskjegler, foringsrør og sliteplater kan forringes raskt når de utsettes for slipende partikler. Det er her slitesterke sentrifugalvifter blir viktige. I stedet for bare å øke platetykkelsen, vurderer en riktig utformet vifte partikkelegenskaper, gasshastighet, impellergeometri, slitebestandige materialer og det faktiske driftspunktet sammen. Forskning på store vifter av sementanlegg har vist at erosjon av faste partikler kan bli en stor feilmekanisme, spesielt i klinker- og slipeapplikasjoner.
Hovedforskjellen mellom vanlig ventilasjon og kraftig støvhåndtering er det som beveger seg gjennom viften. Sementråmel, klinkerstøv, kalksteinspartikler, kvarts, malmstøv og lignende materialer kan gjentatte ganger treffe det roterende pumpehjulet med høy hastighet. Over tid fjerner dette materiale fra bladets forkanter, trykkflater, bakplater, skjermer og foringsrør. I alvorlige tilfeller endrer ujevn slitasje impellerprofilen og skaper dynamisk ubalanse.
Av denne grunn,Slitasjebestandige sentrifugalvifterbør velges i henhold til de faktiske støvforholdene i stedet for luftstrømmen alene. Ingeniører bør samle inn minst fem driftsparametere før de velger en vifte: nødvendig luftstrøm, statisk eller totalt trykk, gasstemperatur, støvkonsentrasjon og partikkelegenskaper. Partikkelstørrelse og hardhet er også nyttig fordi et fint silika-rikt støv kan gi et helt annet slitasjemønster enn relativt mykt organisk støv. Sementindustriens veiledning identifiserer på samme måte støvbelastning, temperatur og prosessvariasjoner som hovedfaktorer som påvirker viftevalg og pålitelighet.
En vanlig feil er å anta at et tyngre impeller automatisk gir bedre slitestyrke. Det gjør det ikke. For høy vekt kan øke akselbelastninger, startmoment, lagerbelastninger og produksjonskostnader uten å løse det faktiske erosjonsproblemet.
I slitasjebestandige sentrifugalvifter bør beskyttelsen normalt konsentreres i de områdene der partikkelpåvirkningen er sterkest. Avhengig av applikasjonen kan disse inkludere bladets forkant, trykksiden, impellerens bakplate, dekselet, innløpskonusen og deler av spiralen. Teknisk forskning på en stor sementvifte undersøkte for eksempel slitasjebestandige plater installert på bladtrykksiden og forkanten, impellerskiven, dekselområdet og en del av spiralhuset.
En praktisk tilnærming er å inspisere et defekt eller slitt løpehjul og merke områdene med størst materialtap. Hvis 70 % av slitasjen er konsentrert på de første 20–30 % av bladoverflaten, er det kanskje ikke økonomisk forsvarlig å bruke kostbar slitasjebeskyttelse på hver indre overflate. Lokalisert beskyttelse kan ofte gi en bedre balanse mellom levetid, vekt og kostnad.
Materialvalg bør være basert på det faktiske driftsmiljøet. Slitebestandig stål brukes ofte som et grunnleggende beskyttelsesalternativ, mens kromkarbidoverlegg og andre slitesterke materialer med høy hardhet kan vurderes for mer alvorlige forhold. Tekniske referanser fra sementindustrien identifiserer AR-stål og kromkarbidmaterialer blant vanlig brukte foringsløsninger.
For slitesterke sentrifugalvifter som opererer med svært slitende partikler, er hardheten til det beskyttende laget bare én vurdering. Slagfasthet, sveisbarhet, driftstemperatur, termisk ekspansjon, foringsfeste og reparerbarhet har også betydning. Et veldig hardt, men sprøtt materiale kan fungere dårlig hvis viften opplever store partikler eller gjentatte støt. Omvendt kan et seigere materiale være å foretrekke der partiklene er relativt grove og slagbelastningen er høy.
Utvelgelsesprosessen bør derfor starte med støvet i stedet for materialkatalogen. Registrer partikkelsammensetning, omtrentlig partikkelstørrelse, konsentrasjon, temperatur og gasshastighet. Bestem deretter hvilke områder som krever utskiftbare foringer, hardfacing, slitebestandig plate eller en annen impellerkonstruksjon.
Viftehastighet har direkte innflytelse på partikkelhastighet og erosjon. For den samme grunnleggende oppgaven kan en mindre vifte som kjører med høyere hastighet redusere utstyrsstørrelsen, men den økte indre hastigheten kan akselerere partikkelstøt og slitasje. Teknisk veiledning i sementindustrien bemerker spesifikt at vifteslitasje forbundet med partikkelbelastning kan øke sterkt med hastigheten.
Dette er en grunn til at slitasjebestandige sentrifugalvifter ikke bør velges bare ved å velge den minste viften som er i stand til å møte den nødvendige luftstrømmen. Anta at et støvavsugssystem krever omtrent 100 000 m³/t ved et spesifisert trykk. En høyhastighets kompaktvifte kan oppfylle plikten, men hvis gassen inneholder en stor mengde harde mineralpartikler, kan en større, langsommere konfigurasjon gi en bedre livssykluskostnad.
Under igangkjøring, mål faktisk luftstrøm, trykk, motorstrøm, viftehastighet, vibrasjon og lagertemperatur. Hvis viften fungerer langt over tiltenkt hastighet eller trykkområde, kan korrigering av systemets driftspunkt redusere slitasjen uten å modifisere pumpehjulet.
Tenk på et klinker-slipeanlegg der en stor sentrifugalvifte håndterer støvbelastet prosessgass kontinuerlig. Den originale impelleren opplever rask tynning rundt bladets forkanter og trykkflater. Operatører reagerer ved å skifte ut hele impelleren med faste intervaller, noe som resulterer i gjentatte driftsstanser og reservedelskostnader.
En bedre teknisk tilnærming begynner med en inspeksjon av det slitte pumpehjulet. Mål gjenværende platetykkelse på flere steder og sammenlign målene med den originale tegningen. Hvis den høyeste slitasjen oppstår nær bladinnløps- og utløpssonene, kan redesignet konsentrere slitesterk beskyttelse i disse områdene i stedet for å legge til overflødig materiale overalt.
En storskala sementviftestudie gir en nyttig referanse i den virkelige verden: den undersøkte viften hadde et 4 m-klasse løpehjul og drev med omtrent 652 o/min, med slitesterke plater påført spesifikke høyrisikoområder av løpehjulet og foringsrøret. Leksjonen er praktisk: slitasjebeskyttelse bør følge det faktiske partikkelstrømningsmønsteret i stedet for å påføres jevnt uten analyse.
Gruvedriftsventilasjons- og materialbehandlingssystemer kan utsette vifter for malmstøv, steinpartikler, mineralfinstoffer og andre slipende faste stoffer. Pukkventilasjon er spesielt utfordrende fordi grove partikler kan gi støtskader i tillegg til normal erosjon.
For slitasjebestandige sentrifugalvifter som brukes i gruvedrift, bør ingeniører derfor skille mellom erosjon og påvirkning. Fine partikler som beveger seg med høy hastighet har en tendens til å produsere progressiv overflateerosjon, mens større partikler kan skape lokaliserte støtskader, deformasjoner eller sprekker.
Et praktisk inspeksjonsprogram bør omfatte bladtykkelsesmålinger, visuell inspeksjon av forkanter, sveisinspeksjon rundt foringer, akselavløpskontroller og vibrasjonsmålinger. Hvis slitasjen er svært ujevn, bør dynamisk balansering vurderes etter rengjøring og før viften tas i bruk igjen. Støvakkumulering i seg selv kan også skape ubalanse, noe som betyr at ikke alle vibrasjonsproblemer er forårsaket av lagersvikt.
Å bytte ut komponenter først etter perforering er vanligvis for sent for en kritisk prosessvifte. En mer nyttig metode er å etablere en slitasjerekord.
For eksempel, hvis en bladseksjon måler 12 mm når den er ny og synker til 10 mm etter 6000 driftstimer, er den gjennomsnittlige slitasjehastigheten omtrent 0,33 mm per 1000 timer. Den faktiske hastigheten forblir kanskje ikke lineær, men målingen gir en nyttig grunnlinje for planlegging av inspeksjoner og utskifting.
For slitasjebestandige sentrifugalvifter bør inspeksjonsintervallene justeres i henhold til driftsforholdene. En vifte som håndterer svært slitende mineralstøv kan kreve mye hyppigere inspeksjoner enn en vifte som håndterer relativt ren luft. Kritiske sjekkpunkter inkluderer impellertykkelse, foringstilstand, bladsprekker, sveiseintegritet, akselinnretting, lagertemperatur, vibrasjon og motorstrøm.
Støvansamlinger bør også fjernes før balansering eller vibrasjonsdiagnose. Ujevne avleiringer kan gi en tilsynelatende mekanisk ubalanse og lede teknikere mot unødvendig lager- eller akselbytte. Kilder fra sementindustrien identifiserer også støvansamling og slitasje som viktige bidragsytere til vibrasjon og forringelse av ytelsen.
Løftehjulet får normalt mest oppmerksomhet, men foringsrørerosjon kan etter hvert bli like alvorlig. Høyhastighetspartikler som forlater impelleren kan gjentatte ganger treffe bestemte deler av volutten. Når foringsrøret blir tynt, kan det hende at en lokal reparasjon ikke lenger er tilstrekkelig.
Ved spesifikasjon av Slitasjebestandige sentrifugalvifter bør huset derfor inspiseres sammen med løpehjulet. Utskiftbare foringer kan være nyttige på steder hvor slitasje er forutsigbar og vedlikeholdstilgang er tilgjengelig. Fordelen er enkel: i stedet for å erstatte et komplett deksel, kan teknikere kun erstatte offerslitasjekomponenten.
Denne tilnærmingen er spesielt praktisk for industrier med kontinuerlige prosesser fordi vedlikeholdsarbeid kan planlegges rundt produksjonsplaner. Målet er ikke å gjøre hver komponent uforgjengelig; det er for å gjøre delene som er utsatt for forutsigbar slitasje enkle å inspisere og erstatte.
Slitasjemotstand bør ikke gå på bekostning av viftens ytelse. Å legge til tykke foringer eller endre bladgeometri kan påvirke impellervekten, aerodynamisk effektivitet og driftspunkt. En dårlig utformet modifikasjon kan forlenge komponentens levetid samtidig som strømforbruket øker.
For slitesterke sentrifugalvifter er den beste designen derfor et kompromiss mellom slitestyrke, aerodynamisk effektivitet, mekanisk styrke og vedlikeholdskostnader. Variabel hastighetskontroll kan også være nyttig når prosessen krever et bredt driftsområde. Sammenlignet med overdreven dempergassregulering kan variabel hastighet redusere unødvendig trykktap, selv om vifteprodusenten må ta hensyn til det nødvendige hastighetsområdet under mekanisk design.
Når du evaluerer en eksisterende vifte, noter kW, luftmengde, trykk og driftstimer før du gjør endringer. En vifte som sparer én utskifting av pumpehjulet per år, men som bruker betydelig mer strøm, gir kanskje ikke de forventede livssyklusbesparelsene.
Før du bestiller en vifte for en sement- eller gruveapplikasjon, bør ingeniører utarbeide et komplett arbeidsark i stedet for kun å gi luftstrøm og trykk.
Minimumsinformasjonen bør omfatte:
Luftmengde: m³/t eller CFM
Statisk eller totalt trykk
Gasstemperatur
Støvkonsentrasjon
Partikkelstørrelse og materiale
Gasssammensetning og korrosivitet
Kontinuerlige eller intermitterende driftstimer
Viftehastighet eller foretrukket hastighetsområde
Motorkraft og spenning
Nødvendig levetid
Begrensninger for vedlikeholdstilgang
Eksisterende kanaldimensjoner
Forventede prosessvariasjoner
For slitasjebestandige sentrifugalvifter lar disse detaljene produsenten avgjøre om applikasjonen krever AR-stål, hardfacing, kromkarbidoverlegg, utskiftbare foringer, forsterkede blader eller en annen beskyttelsesstrategi.
Levetiden til en industrivifte bestemmes ikke av impellermaterialet alene. Kanalgeometri, innløpsstrømfordeling, gasshastighet, støvkonsentrasjon, viftedriftspunkt, vedlikeholdspraksis og prosessstabilitet påvirker alle sluttresultatet.
I sement- og gruveanlegg er de mest pålitelige slitasjebestandige sentrifugalviftene vanligvis de som er designet rundt selve prosessen i stedet for valgt fra en standardkatalog. En vifte som håndterer slipestøv bør behandles som en prosessmaskin, ikke bare som en luftstrømsenhet.
Det praktiske målet er enkelt: redusere unødvendig partikkelpåvirkning, beskytte forutsigbare slitasjesoner, opprettholde korrekte driftsforhold, overvåke forringelse før feil, og gjøre slitte komponenter enkle å reparere eller erstatte. Når disse tiltakene kombineres, kan en slitesterk vifte gi betydelig mer stabil langtidsdrift samtidig som den reduserer ikke-planlagte driftsstans og vedlikeholdskostnader.