Nyheter

Hvordan redusere energiforbruket i eksisterende industrielle sentrifugalviftesystemer

En industriell sentrifugalvifte kan forbruke en betydelig mengde elektrisitet når den opererer kontinuerlig i et produksjonsanlegg. I mange eldre ventilasjons- og avtrekksanlegg er ikke viften i seg selv nødvendigvis ineffektiv; det større problemet er at den industrielle sentrifugalviften ofte kjører med høyere hastighet, trykk eller luftstrøm enn prosessen faktisk krever. Før utstyret skiftes ut, bør anleggsingeniører måle den eksisterende driftstilstanden og finne ut hvor overskuddsenergien brukes.

Start med faktiske driftsdata

Det første trinnet i å forbedre et industriell sentrifugalviftesystem er å etablere en pålitelig driftsbasislinje. Registrer luftstrøm, statisk trykk, viftehastighet, motorstrøm, motoreffekt, lagertemperatur, vibrasjon og driftstimer. Spjeldposisjon bør også registreres fordi en vifte som går på 100 % hastighet med et tett lukket spjeld ofte er en klar indikasjon på misforhold mellom viftekapasitet og systembehov.

For eksempel kan en fabrikk ha en industriell sentrifugalvifte som opprinnelig ble valgt for 30 000 m³/t ved 2 000 Pa, mens den nåværende prosessen bare krever ca. 22 000 m³/t. Hvis viften fortsetter å gå på full hastighet og luftstrømmen styres av et spjeld, bruker motoren fortsatt mye av sin merkeeffekt. Måling av de faktiske systemforholdene gir den nødvendige informasjonen før du foretar endringer.

Sjekk om viften blir strupet

En vanlig mulighet for energisparing for en industriell sentrifugalvifte er skjult bak innløps- eller utløpsspjeldet. Et spjeld reduserer luftstrømmen ved å øke systemmotstanden, men det reduserer ikke rotasjonshastigheten til viften direkte. Motoren fortsetter derfor å drive løpehjulet med samme hastighet mens en del av det tilgjengelige trykket spres over spjeldet.

Under en inspeksjon bør teknikere registrere spjeldåpningen og sammenligne den med den nødvendige prosessluftstrømmen. Hvis en industriell sentrifugalvifte normalt fungerer med spjeldet bare 50–60 % åpent, bør ingeniører undersøke om viftehastigheten kan reduseres i stedet. I egnede applikasjoner kan installasjon av en variabel frekvensomformer (VFD) gi mye bedre kontroll enn kontinuerlig mekanisk struping.

Bruk viftehastighetsreduksjon forsiktig

Reduksjon av viftehastighet kan gi en betydelig reduksjon i strømforbruk fordi sentrifugalvifteeffekt endres raskt med hastigheten. Under lignende systemforhold indikerer lover om viftetilhørighet at luftstrømmen er omtrentlig proporsjonal med hastigheten, trykket varierer omtrent med kvadratet på hastigheten, og kraften varierer omtrent med hastigheten.

For en industriell sentrifugalvifte som kjører på 50 Hz, representerer reduksjon av hastigheten til 45 Hz et hastighetsforhold på 0,90. Det teoretiske kraftforholdet er omtrent:

P₂ / P₁ ≈ (45/50)³ = 0,729

Dette betyr at den teoretiske vifteeffekten kan falle til omtrent 73 % av den opprinnelige verdien, selv om faktiske besparelser avhenger av systemkurven, motoreffektiviteten, overføringstap og driftspunkt. Ingeniører bør derfor måle systemet etter justering i stedet for å anta at den teoretiske verdien alltid vil oppnås.

Rengjør impelleren før du bytter utstyr

Impellerforurensning er en annen oversett kilde til energitap i en industriell sentrifugalvifte. Støv, oljetåke, fibre eller prosesspartikler kan samle seg på bladene og endre den aerodynamiske profilen. Tunge avleiringer kan også skape ubalanse, øke vibrasjoner og bærebelastninger.

Før du modifiserer en industriell sentrifugalvifte, inspiser pumpehjulet gjennom tilgangsdøren eller etter riktig isolasjon og låsing. Se etter støvoppbygging, erosjon, korrosjon, skadede kniver og avleiringer konsentrert på den ene siden av hjulet. I ett praktisk eksempel viste en støvavsugsvifte økende vibrasjon og redusert luftstrøm etter flere måneders drift. Rengjøring av pumpehjulet gjenopprettet luftstrømmen og reduserte vibrasjoner uten å bytte motor eller viftehus.

Reduser unødvendig systemmotstand

En industriell sentrifugalvifte fungerer ikke uavhengig av kanalsystemet. Når filtre blir blokkert, kanaler samler seg materiale, albuene er dårlig arrangert, eller spjeldene er delvis lukket, øker systemmotstanden og viften må generere mer trykk.

En nyttig feltinspeksjon bør inkludere filtre, kanaloverganger, albuer, lyddempere, spjeld, varmevekslere, skrubbere og utløpsåpninger. Hvis et filter har et betydelig høyere trykkfall enn dets rene tilstand, kan utskifting eller rengjøring av filteret spare mer energi enn å modifisere selve den industrielle sentrifugalviften. Dette er spesielt viktig i støvoppsamlingssystemer hvor filtermotstanden øker gradvis under normal drift.

Sjekk om viften fungerer på riktig sted

Hver industriell sentrifugalvifte har en ytelseskurve som viser forholdet mellom luftstrøm, trykk, hastighet og effektivitet. Faktiske driftsforhold bør sammenlignes med produsentens viftekurve når pålitelige driftsdata er tilgjengelige.

Anta at en industriell sentrifugalvifte ble designet for 25 000 m³/t ved 1 800 Pa, men produserer for tiden 19 000 m³/t ved 2 300 Pa. Forskjellen kan indikere økt systemmotstand, feil spjeldinnstillinger, endring i prosessforhold eller et driftspunkt langt fra viftens beste effektivitetsområde. Bare å installere en større motor ville ikke løse det underliggende problemet. Systemet bør først analyseres for å finne ut hvorfor driftspunktet har forskjøvet seg.

Praktisk sak: Reduser strømforbruket i et støvavsugssystem

Tenk på en eksisterende industriell sentrifugalvifte som brukes til støvavsug i et metallbearbeidingsverksted. Viften ble drevet av en 30 kW motor og drev omtrent 6000 timer per år. Målinger viste at prosessen krevde rundt 18.000 m³/t, mens viften leverte ca. 22.000 m³/t. Utløpsspjeldet var delvis lukket for å kontrollere overskuddsluftstrømmen.

Anlegget installerte en VFD og justerte den industrielle sentrifugalviftehastigheten for å matche den nødvendige luftstrømmen. Etter igangkjøring ble luftstrømmen opprettholdt nær den nødvendige prosessverdien mens motoreffekten ble betydelig redusert. Den faktiske besparelsen skal beregnes fra målt kW før og etter modifikasjonen. For eksempel, hvis gjennomsnittlig inngangseffekt faller fra 24 kW til 16 kW, reduseres årlig strømforbruk med ca.

(24 − 16) × 6 000 = 48 000 kWh/år

Dette eksemplet viser også hvorfor måling av faktisk motoreffekt er mer nyttig enn å estimere besparelser bare fra motorens navneskiltkapasitet.

Ikke reduser hastigheten under prosesskravet

Energioptimalisering betyr ikke bare å bremse en industriell sentrifugalvifte så mye som mulig. Utilstrekkelig luftstrøm kan føre til dårlig oppsamling av røyk, overdreven støvkonsentrasjon, ustabilitet i ovnstrykket, overoppheting eller manglende oppfyllelse av miljøkrav.

Når du justerer en industriell sentrifugalvifte, bør ingeniører etablere minimum akseptabel luftstrøm og trykk basert på den faktiske prosessen. For lokal avtrekksventilasjon, for eksempel, må fangeytelsen forbli tilstrekkelig ved panseret. For kjeler eller ovnsapplikasjoner kan krav til ovnstrykk og forbrenning være viktigere enn bare å redusere luftstrømmen.

Inspiser motoren, lagrene og girkassen

Mekanisk tilstand påvirker også effektiviteten til et industriell sentrifugalviftesystem. Slitte lagre, dårlig smøring, akselfeil, remglidning, feil remspenning og koblingsproblemer kan øke mekaniske tap og vibrasjoner.

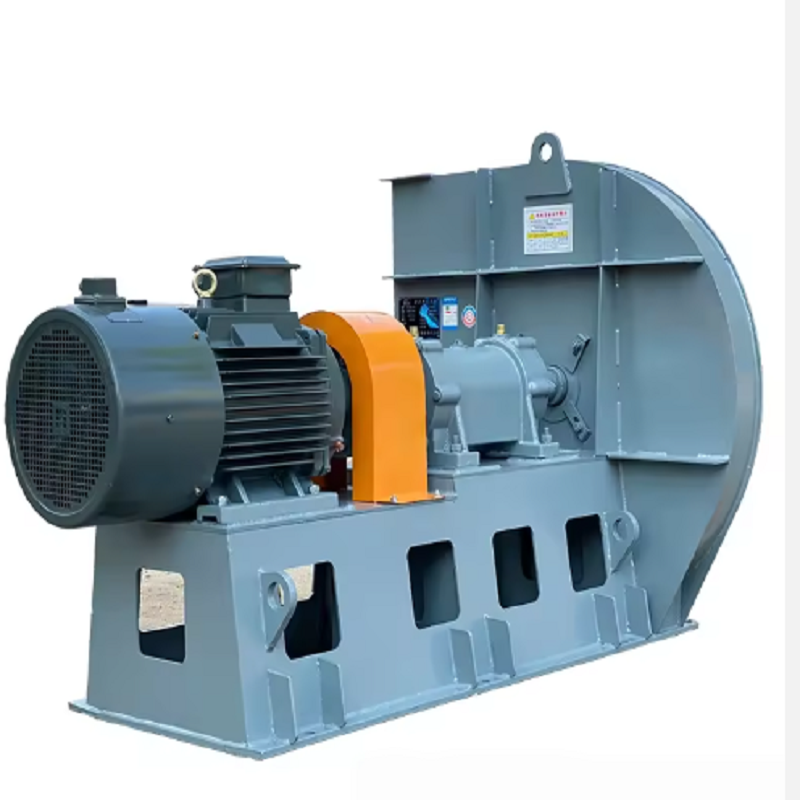
For reimdrevne industrielle sentrifugalviftesystemer bør teknikere sjekke remmens tilstand og spenning og verifisere remskivens justering. For direktedrevne konfigurasjoner bør akselinnretting, lagertilstand og motoreffektivitet kontrolleres. En motor som trekker unormal strøm bør ikke automatisk skyldes på motoren; overdreven viftebelastning, systemmotstand, mekanisk friksjon eller driftsforhold kan være den virkelige årsaken.

Når viftebytte gir mer mening

I noen tilfeller er en eksisterende industriell sentrifugalvifte fundamentalt overdimensjonert eller har en impellerdesign som ikke samsvarer med gjeldende prosess. Hvis viften kjører kontinuerlig langt fra sitt effektive driftsområde, kan gjentatte gass- og hastighetsjusteringer bare gi en delvis løsning.

En erstatning industriell sentrifugalvifte kan vurderes når den eksisterende viften har stor slitasje, dårlig aerodynamisk effektivitet, uegnede materialer, overtrykkskapasitet eller en kapasitet som er betydelig høyere enn det faktiske kravet. Erstatningen bør velges ved å bruke målt luftstrøm og systemtrykk i stedet for bare å matche den eksisterende motoreffekten.

En praktisk sjekkliste for energisparing

Før du modifiserer en industriell sentrifugalvifte, kan anleggsingeniører bruke følgende sekvens:

Mål faktisk luftstrøm og statisk trykk.

Registrer motorinngangseffekt og strøm.

Registrer viftehastighet og spjeldposisjon.

Inspiser pumpehjulet for støv, korrosjon og slitasje.

Sjekk tap av filter og kanaltrykk.

Sammenlign faktiske driftsforhold med vifteytelseskurven.

Finn ut om viften er overdimensjonert.

Evaluer VFD-hastighetskontroll der det er aktuelt.

Kontroller motor, lagre, remmer, koblinger og akseljustering.

Mål luftstrøm, trykk og kraft på nytt etter modifisering.

Den mest effektive tilnærmingen er å behandle den industrielle sentrifugalviften som en del av hele luftbehandlingssystemet i stedet for som en isolert maskin. I mange anlegg kan betydelige besparelser oppnås gjennom bedre driftspunktkontroll, redusert systemmotstand, regelmessig impellerrengjøring og passende turtallsregulering uten å skifte viften umiddelbart.

For anlegg med kontinuerlig drift av ventilasjons- eller avtrekksutstyr, kan selv en liten reduksjon i effekt akkumuleres til betydelige årlige besparelser. En riktig optimert industriell sentrifugalvifte skal kun gi luftstrømmen og trykket som kreves av prosessen, med det laveste praktiske energiforbruket, samtidig som den opprettholder sikker og stabil drift.

Relaterte nyheter
Legg igjen en melding
X
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler. Personvernerklæring
AvvisAkseptere