Nyheter

Industrielle kjele-induserte trekkvifteløsninger forbedrer røykgasseksoseffektiviteten

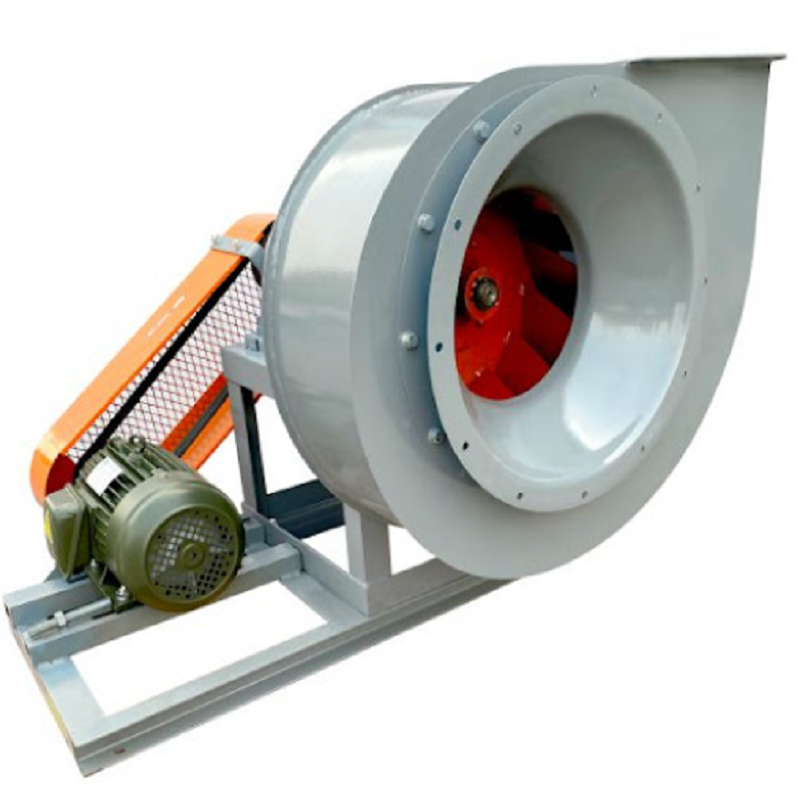
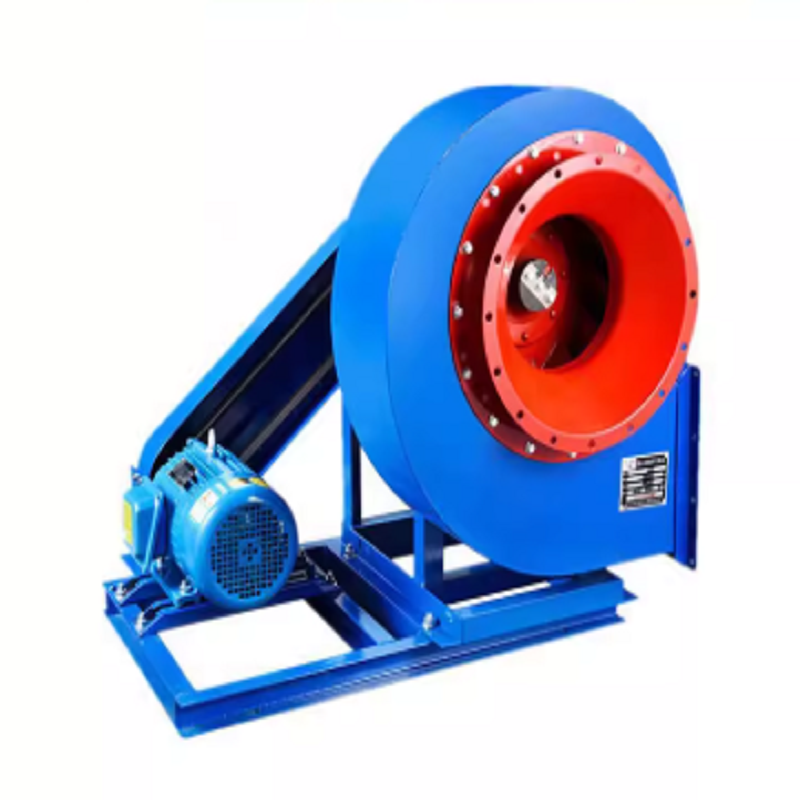
I en industrikjele blir den induserte trekkviften ofte behandlet som en enkel avtrekksenhet. I praksis er det en av de viktigste delene av utstyret som kontrollerer ovnstrykk, røykgassbevegelse, forbrenningsstabilitet og hjelpestrømforbruk. En riktig valgt industrikjele indusert trekkvifte må flytte det nødvendige røykgassvolumet samtidig som den overvinner motstanden til kjelen, kanalnettet, støvsamleren, scrubberen, skorsteinen og annet nedstrømsutstyr.

Feilen jeg ser oftest er å velge en industriell kjeleindusert trekkvifte basert kun på kjelekapasitet eller motoreffekt. En 10 MW kjele krever for eksempel ikke automatisk en bestemt viftestørrelse. Det faktiske driftspunktet avhenger av røykgassvolum, gasstemperatur, systemmotstand, drivstoff, luftoverskudd, støvkonsentrasjon og trykket som kreves ved ovnens utløp.

1. Start med den faktiske røykgasstilstanden

Det første trinnet i å velge en industrikjele indusert trekkvifte er å bestemme det faktiske gassvolumet ved vifteinntaket.

Dette er viktig fordi røykgasstemperaturen endrer tettheten betydelig. Et volum beregnet ved standardforhold kan ikke bare brukes som viftedriftsvolum uten korrigering.

Anta for eksempel at en kjele produserer 30 000 Nm³/t røykgass ved standardforhold og at gasstemperaturen ved vifteinntaket er 180°C. Det omtrentlige faktiske volumet kan estimeres fra:

Q₂ = Q₁ × (T₂ / T₁)

hvor temperaturene er i Kelvin.

Bruk 20°C som referanse:

30 000 × (453 / 293) ≈ 46 350 m³/t

Dette er en vesentlig forskjell.

Hvis viften velges med 30 000 m³/t i stedet for ca. 46 350 m³/t ved faktisk driftstemperatur, kan det hende at den installerte viften ikke gir forventet trekk.

For en industrikjel indusert trekkvifte bør tilbudsdata derfor spesifisere om luftmengden er gitt i Nm³/h, Sm³/h eller faktisk m³/h, sammen med tilsvarende gasstemperatur og trykk.

2. Beregn total systemmotstand i stedet for å gjette viftetrykk

Viftetrykket er like viktig som luftstrømmen. En industrikjele indusert trekkvifte må overvinne motstanden til hele røykgassruten. Dette kan omfatte kjelegasspassasjer, economizers, luftforvarmere, sykloner, posefiltre, ESP-er, scrubbere, spjeld, albuer, ekspansjonsseksjoner, kanaler og skorsteinen.

En praktisk trykkberegning kan ordnes som:

ΔPtotal = ΔPboiler + ΔPduct + ΔPequipment + ΔPdemper + ΔPstack

Beregningen bør utføres ved dimensjonerende gasstilstand.

Vurder et system med:

Kjel og varmeoverføringsdel: 850 Pa

Kanaler og albuer: 450 Pa

Posefilter: 1200 Pa

Spjeld og overgangsseksjoner: 250 Pa

Skorstein og uttakstap: 350 Pa

Den totale estimerte motstanden er:

850 + 450 + 1200 + 250 + 350 = 3100 Pa

Ingeniøren bør da etablere en passende designmargin basert på prosjektkravene i stedet for vilkårlig å legge til en stor prosentandel.

Dette er grunnen til at to kjeler med lignende kapasitet kan kreve helt forskjellige industrielle kjele-induserte viftemodeller.

3. Ikke ignorer støvlasting

Støv er en av de største forskjellene mellom en kjeleavtrekksvifte og en renluftsventilasjonsvifte.

En biomassekjel, kullkjel, avfallskjel og gassfyr kan ha svært forskjellige støvegenskaper. Flyveaske kan gradvis erodere løpehjulet, mens klebrige partikler kan samle seg på bladene.

Impelleroppbygging skaper et annet problem: ubalanse.

For eksempel, hvis bare noen få hundre gram materiale samler seg ujevnt på et stort impeller, endres massefordelingen. Den resulterende sentrifugalkraften øker raskt med rotasjonshastigheten.

Av denne grunn bør en industrikjele indusert trekkvifte som opererer med støvete røykgass inspiseres med jevne mellomrom for:

Impelleraskeansamling

Bladerosjon

Spennende slitasje

Skaft tilstand

Lagertemperatur

Vibrasjon

Hylseavsetninger

Ekspansjonsfugelekkasje

Hvis vibrasjonen øker gradvis etter flere måneders drift, er det vanligvis ikke det første man må bytte motor. Impelleren og driftsforholdene bør kontrolleres først.

4. Vifteeffektivitet er nært knyttet til driftspunktet

En stor vifte betyr ikke automatisk en mer effektiv vifte. En industrikjel-indusert trekkvifte bør fungere nær det nødvendige driftspunktet på ytelseskurven. Hvis det faktiske systemet krever 40 000 m³/t ved 3 000 Pa, men den valgte viften er designet rundt et helt annet driftspunkt, kan systemet være avhengig av spjeld for å kontrollere luftstrømmen.

Et spjeld reduserer strømmen ved å legge til motstand. Viften produserer fortsatt trykk, men en del av trykket spres ganske enkelt over spjeldet.

For kontinuerlig kjeledrift er dette ofte en ineffektiv måte å kontrollere en variabel belastning på.

Variabel hastighetskontroll gir en bedre tilnærming når driftsområdet tilsier det. Lover om fantilhørighet indikerer at under sammenlignbare forhold:

Q ∝ N

ΔP ∝ N²

P ∝ N³

Derfor kan reduksjon av viftehastigheten gi en mye større reduksjon i kraft enn å redusere luftstrømmen alene.

For eksempel, å redusere hastigheten til 80 % av den opprinnelige hastigheten gir omtrent:

Effektforhold = 0,8³ = 0,512

Den teoretiske vifteeffekten blir omtrent 51 % av den opprinnelige verdien, forutsatt at driftsforholdene forblir innenfor gjeldende viftelovområde.

Faktiske besparelser avhenger av systemkurven, motoreffektiviteten, VFD-tap og driftspunkt, så dette bør behandles som et teknisk estimat i stedet for en garantert 49 % reduksjon.

5. VFD-kontroll kan forbedre dellastdrift

Mange kjeler går ikke kontinuerlig med 100 % belastning.

I perioder med redusert produksjon reduseres nødvendig røykgassvolum. Hvis industrikjelens induserte trekkvifte fortsetter å fungere på full hastighet mens et spjeld kontrollerer trekket, kan den elektriske effekten bli unødvendig høy.

En bedre kontrollstrategi er å måle statisk trykk i ovn eller røykgass og justere viftehastigheten i henhold til nødvendig trekk.

En typisk kontrollsekvens er:

Kjelbelastning → Trekktrykksensor → PID-regulator → VFD → ID Viftehastighet

Kontrollmålet bør ikke bare være "maksimalt sug". For høyt undertrykk kan føre til ekstra luft i ovnen eller påvirke forbrenningsforholdene.

Målet er kontrollert undertrykk, ikke størst mulig undertrykk.

En VFD-basert ID-viftekontrollstrategi har også blitt dokumentert i kjeleapplikasjoner som en måte å tilpasse viftehastigheten nærmere det nødvendige røykrørstrykket og redusere unødvendig luftstrøm og elektriske tap.

6. Praktisk sak: Redusere overdreven strømforbruk

Vurder en biomassekjele med følgende driftsbetingelser:

Kjelekapasitet: ca. 12 t/t damp

Røykgassmengde: 42.000 m³/t

Vifteinntakstemperatur: 165°C

Nødvendig totaltrykk: ca. 2800 Pa

Eksisterende motor: 75 kW

Eksisterende viftehastighet: 1.480 rpm

Kontrollmetode: innløpsspjeld

Driftsbelastning: normalt 60–90 %

Anlegget rapporterte at viftemotoren ofte drev nær nominell strøm selv når kjeleproduksjonen var under maksimal kapasitet.

Den første inspeksjonen fant ingen åpenbar lagersvikt. Løftehjulet var også strukturelt akseptabelt.

Problemet ble sporet til kontrollmetoden.

Ved ca. 65 % kjelebelastning gikk viften fortsatt nær full hastighet, mens innløpsspjeldet var betydelig stengt. Viften produserte derfor mer trykk enn systemet krevde, og spjeldet konverterte en del av trykket til ekstra motstand.

Den anbefalte modifikasjonen var å installere en VFD og kontrollere ID-viften i henhold til trykk i ovnen.

Etter igangkjøring ble driftsprosedyren endret slik at viftehastigheten fulgte kjelebelastning og trekktrykk i stedet for å holde seg nær maksimal hastighet.

Den viktige lærdommen fra denne saken er at å bytte ut viften med en større eller kraftigere modell ikke ville ha løst problemet. Den eksisterende Industrial Boiler Induced Draft Fan hadde tilstrekkelig kapasitet; problemet var kontrollstrategien.

7. Høy temperatur krever mer enn en varmebestandig impeller

Temperatur er en annen parameter som bør bekreftes før du velger en industrikjele-indusert trekkvifte.

Når røykgasstemperaturen øker, synker gasstettheten. Ved samme massestrøm blir den faktiske volumetriske strømmen større.

Høy temperatur påvirker også:

Aksel termisk ekspansjon

Lagerarrangement

Smøring

Utvidelse av kabinettet

Materialvalg

Koblingsarrangement

Motorens plassering

Krav til kjøling

Tetningsarrangement

For applikasjoner med høyere temperatur bør viftestrukturen derfor utformes rundt den faktiske innløpstemperaturen i stedet for bare å velge en standardvifte og anta at den kan håndtere varm gass.

Hvis temperaturen endres vesentlig mellom oppstart og normal drift, bør termisk ekspansjon også vurderes under aksel-, lager- og koblingsinnretting.

8. Hva du skal sjekke når en ID-vifte ikke kan opprettholde utkast

Når en industrikjele indusert trekkvifte ikke kan opprettholde det nødvendige undertrykket i ovnen, må du ikke anta umiddelbart at viften er underdimensjonert.

En praktisk feilsøkingssekvens er:

Trinn 1 — Sjekk den faktiske viftehastigheten

Bekreft motorfrekvensen, rotasjonshastigheten og VFD-utgangen.

Trinn 2 — Sjekk spjeldposisjon

Hvis spjeldet er nesten helt åpent og trekk forblir utilstrekkelig, kan viften være underdimensjonert eller systemmotstanden kan ha økt.

Hvis spjeldet er kraftig strupet, kan problemet i stedet være for stor viftekapasitet eller en upassende kontrollstrategi.

Trinn 3 — Mål trykket før og etter større utstyr

Sjekk trykkfallet over:

Kjele

Economizer

Luftforvarmer

Syklon

Posefilter

Scrubber

Hovedkanal

Spjeld

Et skittenposefilter kan øke systemets motstand betydelig.

Trinn 4 — Inspiser impelleren

Se etter askeansamlinger, erosjon, sprekker, deformasjoner og bladskader.

Trinn 5 — Sjekk vibrasjon og lagre

Økende vibrasjoner kan indikere ubalanse, feiljustering, lagerforringelse, løshet eller oppbygging på pumpehjulet.

Trinn 6 — Sammenlign faktiske data med det opprinnelige designpunktet

Rekord:

Luftstrøm

Statisk trykk

Viftehastighet

Motorstrøm

Motorkraft

Gasstemperatur

Ovnstrykk

Vibrasjon

Disse dataene er mye mer nyttige enn bare å si at "viftesuget er svakt."

9. Hvorfor overdimensjonering av en industrikjele indusert trekkvifte også kan være et problem

Overdimensjonering blir noen ganger behandlet som et trygt alternativ fordi ingeniører antar at "mer kapasitet er bedre."

Det er ikke alltid bedre.

Hvis en industrikjele indusert trekkvifte er vesentlig overdimensjonert, kan systemet kreve aggressiv spjeldregulering. Dette øker trykktapet og kan øke strømforbruket.

For mye trekk kan også forstyrre de tiltenkte forbrenningsforholdene.

En bedre tilnærming er å etablere normalt driftspunkt, maksimalt driftspunkt, minimum forventet belastning og fremtidige driftskrav før du velger vifte.

For eksempel, hvis kjelen normalt har en belastning på mellom 60 % og 90 %, kan det å velge en vifte kun basert på et ekstremt teoretisk maksimum resultere i en maskin som bruker mesteparten av sin levetid borte fra området med best effektivitet.

10. Den beste viften er den som matcher hele systemet

Ytelsen til en industriell kjele indusert trekkvifte kan ikke evalueres separat fra kjelens eksosanlegg.

Et teknisk riktig viftevalg bør vurdere:

Kjel → Varmeoverføringsutstyr → Støvsamler → Kanaler → ID-vifte → Skorstein

Hvis et nytt posefilter installeres senere, kan trykkfallet endre driftspunktet til den eksisterende viften. På samme måte kan det å legge til en skrubber, skifte drivstoff, øke kjelekapasiteten eller endre skorsteinen endre den nødvendige viftedriften.

Dette er grunnen til at viftevalget bør være basert på den komplette systemmotstanden i stedet for bare å matche en gammel viftemodell.

Konklusjon

En effektiv industrikjele indusert trekkvifte er ikke bare en høyeffekt sentrifugalvifte. Dens reelle ytelse avhenger av om luftstrøm, trykk, temperatur, støvbelastning, pumpehjuldesign, kontrollmetode og systemmotstand er riktig tilpasset.

For nye installasjoner beregner du faktisk røykgassvolum og totalt trykktap før du velger vifte. For erstatningsprosjekter, samle inn driftsdata før du bestemmer deg for at den eksisterende viften er underdimensjonert. For kjeler med variabel belastning, evaluer VFD-kontroll i stedet for å stole helt på spjeld.

I praktisk drift kommer de største gevinstene ofte fra relativt enkle handlinger: rengjøring av pumpehjulet, korrigering av overdreven systemmotstand, reparasjon av kanallekkasje, opprettholdelse av riktig ovnstrekk og tilpasning av viftehastighet til faktisk kjelebelastning.

Målet er ikke å få den industrielle kjeleinduserte trekkviften til å kjøre hardere. Målet er å få den til å levere akkurat det kjelen trenger – med lavest rimelig energiforbruk og stabil drift over hele lastområdet.

Relaterte nyheter
Legg igjen en melding
X
Vi bruker informasjonskapsler for å gi deg en bedre nettleseropplevelse, analysere nettstedstrafikk og tilpasse innhold. Ved å bruke denne siden godtar du vår bruk av informasjonskapsler. Personvernerklæring
AvvisAkseptere